 本站客户服务
 仪表网官微
 仪表APP
 仪表手机版
 仪表小程序

包装仪器
bzyq.ybzhan.cn仪表网旗下自立袋热合部位的熔合状态,关系包装灌装、转运以及储存阶段的使用表现,BB/T 0076?2018 对自立袋热合强度设置对应的测试要求,测试可借助拉力试验机完成,试验同时参考 GB 8808、ASTM F88 相关条文。检测数据能否用于工艺评估,试样制备与现场操作环节起到关键作用。
取样时从成品自立袋上截取试样,将袋身封边试样与吸嘴焊接部位试样分开处理。裁切过程保证切口平整,边缘不得带有裂口、毛刺,避免试样从非热合位置发生提前断裂。控制试样的裁切宽度,保证热合缝处于试样中间位置,不发生偏移。针对吸嘴焊接区域取样,需要保留完整环形焊接结合区,不要挤压、弯折焊缝,防止焊缝形成预损伤,改变测试获取的力值结果。
装夹是容易引入误差的环节。将试样两端分别固定在试验机上下夹具,试样纵向和夹具中轴线保持对齐,规避试样歪斜带来的侧向受力。夹持力度需要适度,力度不足会出现试样打滑;力度过大,膜材会在夹持位置发生断裂,无法采集热合焊缝真实受力。厚度偏薄的复合膜,可在夹具夹持位置加装垫片,降低膜材局部受压损伤。
设备参数依照标准要求进行设定。拉力试验机调速覆盖 1?500mm/min 区间,热合强度试验选用标准指定的试验速度。设备横梁匀速位移,记录测试过程的力值峰值。试验过程要留意试样断裂位置,断裂发生在热合焊缝,本组数据可以纳入统计;若断裂发生在焊缝以外的膜材本体,本次试验判定无效,需要重新取样复测。
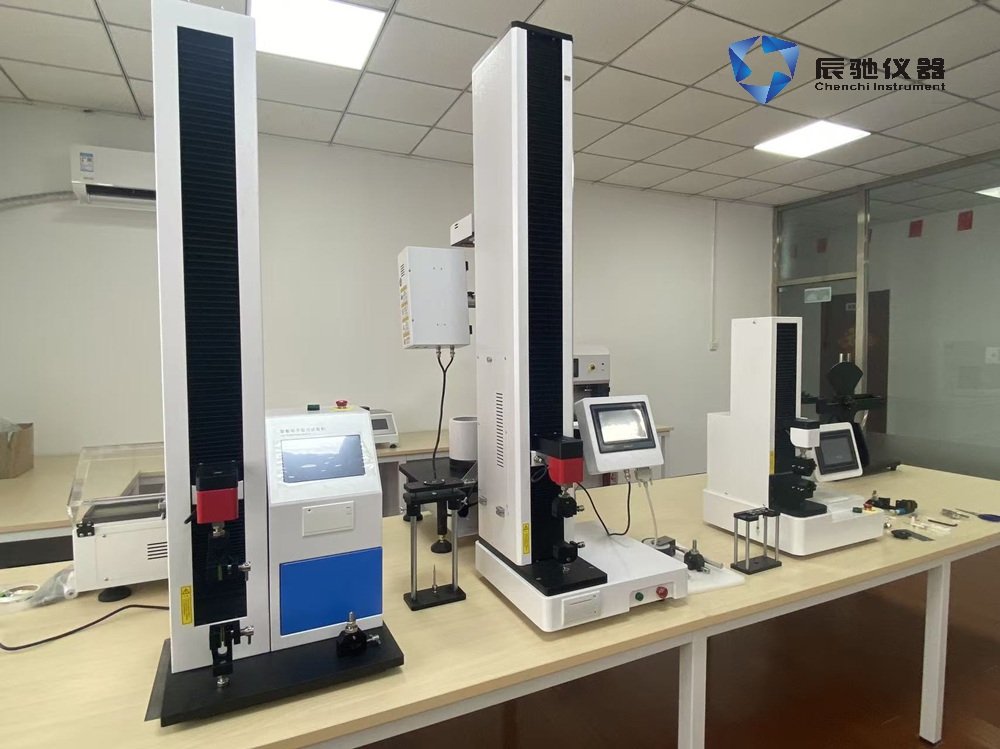
吸嘴焊接试样和普通袋身封边试样存在差异。吸嘴属于软硬材质结合结构,形变特性区别于纯薄膜封边,开展测试需要匹配适配辅具,降低测试过程试样滑脱概率。同批次检测需要设置多组平行试样,剔除异常数值之后再开展统计。
试验环境与设备状态同样不可忽视。环境温湿度会改变软膜力学表现,尽量在条件稳定的空间完成检测。夹具工作面堆积塑料碎屑、胶渍时,要及时清理,维持夹持面接触状态。每完成一组测试,查看夹具咬合痕迹,判断试样是否出现打滑现象。
规范制样、装夹与参数设置流程,可以得到贴合实际工况的热合强度数据,为自立袋热封工艺的调整提供参考依据。
客服热线: 0571-87759942
加盟热线: 0571-87756399
媒体合作: 0571-87759945
投诉热线: 0571-87759942
下载仪表站APP
Ybzhan手机版
Ybzhan公众号
Ybzhan小程序